Artykuł sponsorowany
Co decyduje o jakości krawędzi przy cięciu stali strumieniem wody
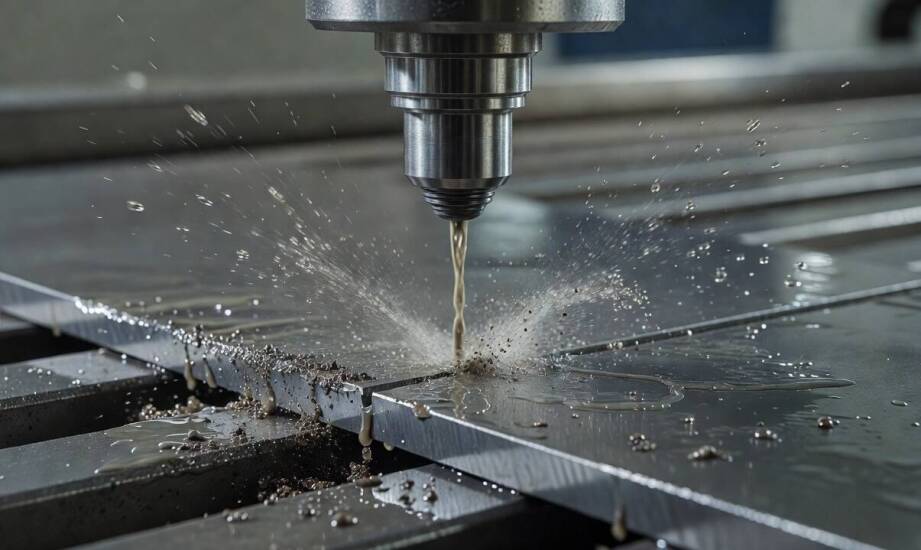
Cięcie strumieniem wody pozwala na uzyskanie bardzo gładkich krawędzi, jednak w praktyce przemysłowej sam wybór tej technologii nie gwarantuje sukcesu. O ostatecznym kształcie i strukturze detalu decyduje precyzyjne sterowanie ustawieniami maszyny. Właściwe ciśnienie pompy roboczej, odpowiednie dozowanie ścierniwa oraz dobrana do właściwości materiału prędkość posuwu głowicy bezpośrednio wpływają na jakość powierzchni bocznej ciętego elementu. Parametry te wymagają ścisłego dopasowania do wymogów inżynieryjnych konkretnego projektu. Dzięki prawidłowemu ustawieniu maszyny uzyskana krawędź nie wymaga kosztownych operacji wykańczających przed przystąpieniem do spawania, fazowania lub gwintowania.
Przeczytaj również: Wykrywanie usterek przy użyciu dronów – dlaczego warto zaufać profesjonalistom?
Wpływ ciśnienia i parametrów ścierniwa na stabilność strugi
Ciśnienie wody w układzie determinuje energię kinetyczną uderzającą w powierzchnię metalu. Zbyt niska wartość wywołuje niestabilność strumienia, co natychmiast przekłada się na widoczne prążkowanie i zwiększoną chropowatość rzazu. Z kolei skrajnie wysokie ciśnienie potęguje wewnętrzne turbulencje, które pogarszają powtarzalność wymiarową wycinanych detali. Typowe instalacje przemysłowe pracują w zakresie od 3000 do 4100 barów, choć najbardziej zaawansowane systemy osiągają nawet 6000 barów. Za uformowanie cienkiej strugi odpowiada kryza szafirowa lub diamentowa. Woda osiąga w niej prędkość kilkukrotnie przewyższającą prędkość dźwięku. Zastosowanie odpowiedniej siły uderzenia ściśle wiąże się z zachowaniem właściwych proporcji cięcia. Szerokość szczeliny wynosi zazwyczaj od 0,5 do 1,5 milimetra, a na jej rzeczywisty wymiar wpływa kilka kluczowych zmiennych. Oprócz wybranego ciśnienia ogromne znaczenie ma średnica i stopień zużycia rurki miksującej (mixing tube). Właściwy kerf zależy dodatkowo od grubości ciętego arkusza blachy oraz jakości i frakcji użytego materiału ściernego.
Przeczytaj również: Rekuperacja w Lublinie – jak dostosować system do indywidualnych potrzeb?
Piasek dodawany do strumienia odpowiada za fizyczne zrywanie twardych cząsteczek metalu. Zakłady produkcyjne najczęściej wykorzystują naturalny granat (garnet) o frakcji mesh 80, który zapewnia optymalny stosunek szybkości pracy do ostatecznej gładkości wykończenia. Jednorodna granulacja ziaren oraz ich wysoka czystość ograniczają ryzyko zapychania dyszy i redukują powstawanie ostrych zadziorów na dolnej krawędzi arkusza. Równomierne dawkowanie ścierniwa całkowicie stabilizuje proces cięcia. Użycie zbyt małej ilości piasku sprawi, że krawędź stanie się porowata i chropowata. Nadmiar ścierniwa wcale nie przyspieszy pracy, a jedynie obniży wydajność energetyczną strumienia wodnego. Prawidłowy dobór frakcji pozwala na uzyskanie powierzchni o chropowatości Ra na poziomie około 125 mikrokali.
Przeczytaj również: Jak program do obliczania usprawnia proces tworzenia projektów budowlanych?
Znaczenie grubości stali i kontroli detali w przemyśle ciężkim
Grubość obrabianego arkusza drastycznie zmienia mechanikę rozchodzenia się strugi wodnej. W cienkich blachach krawędź pozostaje idealnie gładka na całym swoim przekroju. Przy elementach przekraczających kilkadziesiąt milimetrów struga traci energię w dolnej strefie materiału, co skutkuje charakterystycznym odchyleniem strumienia w kierunku przeciwnym do posuwu i powstawaniem wyraźnych prążków. Gatunki stali o podwyższonej twardości wymuszają zdecydowaną redukcję prędkości cięcia maszyny. Prawidłowo przeprowadzone cięcie stali wodą nie generuje jednak strefy wpływu ciepła (HAZ) ani kłopotliwego osadu żużlowego. Powierzchnia boczna nie ulega zahartowaniu, co chroni wiertła i frezy przed szybkim stępieniem podczas dalszych prac ślusarskich.
Po zakończeniu wycinania detal podlega pomiarom pod kątem prostopadłości ścianek oraz obecności mikrouszkodzeń strukturalnych. Przemysł posługuje się często skalą od Q1 do Q5 w celu określenia gładkości rzazu, gdzie najwyższe wartości oznaczają powierzchnię nieomal wypolerowaną. Rygorystyczna kontrola powtarzalności wymiarowej obowiązuje zwłaszcza przy wytwarzaniu komponentów dla energetyki, sektora wydobywczego czy obronności. Czysta krawędź pozbawiona jakichkolwiek mikropęknięć warunkuje bezpieczeństwo płyt pancernych i osłon, które muszą przenosić potężne obciążenia dynamiczne. Praktyka firmy CFT Precyzja produkującej systemy ochrony balistycznej opiera się na łączeniu zaawansowanych technik obróbki CNC ze wnikliwymi testami certyfikującymi w firmowym laboratorium B+R. Wyeliminowanie naprężeń termicznych podczas cięcia pozwala zachować pełną integralność strukturalną stali używanej następnie do budowy zaawansowanego opancerzenia.
O ostatecznej przydatności wyciętego detalu nie decyduje sam fakt rozdzielenia fragmentów blachy, ale to, w jakim stopniu uzyskana krawędź ułatwia prowadzenie dalszych prac konstrukcyjnych. Brak zniekształceń termicznych i wysoka prostopadłość cięcia strumieniem wody obniżają koszty produkcji, ponieważ zdejmują z zakładu obowiązek stosowania dodatkowego szlifowania wyrównującego. Utrzymanie reżimu technologicznego w zakresie doboru ciśnienia, bieżącej weryfikacji stanu rurki miksującej oraz precyzyjnego dawkowania ścierniwa pozwala na seryjne wytwarzanie elementów o doskonałych parametrach mechanicznych. Pełna kontrola nad fizyką strumienia wodno-ściernego stanowi fundament realizacji zleceń dla najbardziej wymagających gałęzi współczesnego przemysłu.
Kategorie artykułów
Polecane artykuły

Biologiczne oczyszczanie ścieków – jakie są jego podstawowe zasady?

Wybór odpowiednich żaluzji do przestrzeni publicznych – co warto wiedzieć?

Jakie funkcje oferuje pilot manta dvb t w codziennym użytkowaniu?
